把铜耳固定在铝线上,这种做法一年看起来还不错,结果却以一种没人能解释的方式失败。接头之所以熔化,并不是因为耳塞尺寸偏小——而是因为两种不同的金属浸泡在潮湿中,电流流过它们。
在那个地方到底发生了什么
铜和铝在电系上位置较远。把它们接触,再加上冷凝或洗涤产生的水分,铝就变成了阳极。它优先腐蚀,接触电阻上升,接头温度也升高。温度越高的关节会推动反应更快。
可见的迹象是耳周围有一层白色粉末,枪管已经变得脆弱。可测量的信号是负载下电阻上升,这也是为什么这些故障通常在热测量中表现为无法解释的热点,而非干净断裂。
三种拉丁类型,三种工作
| Lug | 车身材质 | 在 |
|---|---|---|
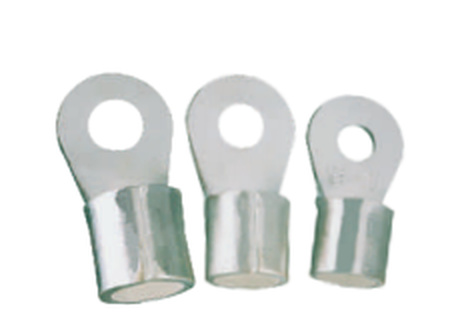
| DT | T2铜,镀锡 | 铜缆 |
| DL | 1060铝 | 铝缆 |
| DTL | 铜棕榈,铝制枪管 | 铜设备到铝缆 |
逻辑很简单。将凸耳与导体匹配,会去除压接处的电联,即承载电流的接头。铜缆采用DT,铝缆采用DL,DTL则是设备螺柱但线缆是铝制。
DTL的存在正是因为上游的错配无法完全避免:开关设备和母线通常是铜制,而进线电缆可能是铝制。双金属耳是通过制造和密封的耳内移动过渡部,而不是在现场固定在螺栓接口。
为什么“停油”桶不作为营销工具
DT和DL枪管在掌端关闭。在纸绝缘或填充复合材料的电缆上,这种封闭防止浸渍液在负载下从端子流出。在普通 XLPE 电缆上,这只是意味着压接在一端密封,这从来不是缺点。
密封端还为安装人员提供了深度限制:电缆一直插入直到就位,接线位置则可从一个凸耳到另一个凸耳之间保持一致。
铝合金上不可选使用接头膏
铝在被磨蚀后几分钟内就会氧化。氧化层是绝缘体,所以在氧化铝上做的压接电阻和下面的金属无关。
标准做法是先用钢丝刷洗,涂抹接合膏,并在胶还在时压紧。这种化合物会把纤维之间的空气和氧化物排走,并把它们挡在外面。如果不使用,接头在安装时测量得体,并在接下来的两年内逐渐损坏。
压接:六角,非凹槽
尺寸超过约10平方毫米的钢索凸耳采用六角形模具压接,而非凹陷模具。六角形轮廓能从六个方向均匀压缩枪管,这对铝制很重要,因为它的加工硬化速度比铜快——不均匀的压缩会导致硬点和旁边的应力上升器。
两条实用规则:
- 从掌端向电缆入口压紧,避免导线被推出筒外。
- 不要在中途重新打开骰子,也不要在不同位置再加一个咬合。在铝制枪上,第二次咬合更可能使枪管开裂,而非改善接缝。
选择龙骨孔
把孔孔和螺栓对应,而不是你最大的垫圈:
| 螺栓 | 洞 |
|---|---|
| M8 | 8.5 mm |
| M10 | 10.5 mm |
| M12 | 12.5 mm |
| M14 | 14.5 mm |
| M16 | 16.5 mm |
过大的孔可以减少接触面,使凸耳在扭矩下能够旋转。在铝缆上,旋转比铜缆更严重,因为手掌上重新形成的氧化膜必须被垫圈再次打破。
清单
- 在选取端子前确认导体材料
- 端子材质与导体匹配,DTL螺柱为铜
- 铝股在压接前立即刷洗和复合
- 六角模尺寸匹配,从手掌向电缆压紧
- 螺柱孔与螺栓匹配,洗涤面干净平整
- 安装后测量并记录的接头电阻
这些问题大多在构建时不花钱,而且之后根本无法修复。