大多数压接失效是在操作的最初两秒钟内就被决定的,并在数月后现场发现。缺陷本身在工作台上就能看出来——只是没有被发现而已。
这是一份简短指南,讲解了出错的原因、情况是什么样子,以及是哪一个检查能发现问题。
下压接
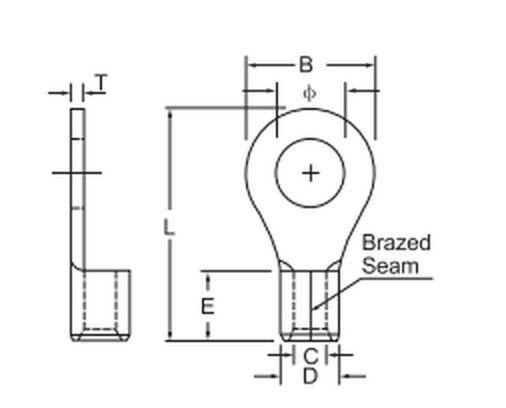
枪管被压缩,但股线并未紧密。从视觉上看,烫接看起来很浅,枪管在一两个面上仍保留着原始的圆形轮廓。
原因通常是端子用的模具大了一个一号,或者某个工具被调整过,避免绝缘层开裂,避免完全封闭。
结果就是股间出现空隙。接头机械地保持,能轻松拉扯一下,随着空隙氧化,受力时会升温。
**通过:**对每班次的样品进行拉拔测试,并通过检查模具标记是否与终端尺寸相符来捕捉。
过度压接
枪管在设计部分之后被压平。接缝会打开,或者模具边缘的枪管变薄,出现一条明亮的线条,经过几次热循环后会变成裂纹。
这通常是因为模具太小,或者工具失去棘轮,只能靠手压闭合。
**用同样的拉力测试——过度压接的接头往往是在枪管处断裂而不是拉出——再加上目视检查是否有缝隙。
错误的骰子配置
方形轮廓的压孔带凹槽模具,看起来完全合适:管子闭合,线圈在里面,没有明显问题。问题在于截面是圆形的,只有一个压缩点,内部的钢丝并未均匀整合。
该接头在台台试验中工作,但在端子块中表现不稳定,因为夹具会夹在从未形成过的面上。
**用以下方式固定:**检查横截面样品的轮廓——四个平面用于套筒,六角或凹槽用于凸耳,绝缘端子采用双压接。
线路未完全插好
导体停止在筒端之前,因此只有压接长度的一部分能带电流。环形端子上,压接从顶部看起来正常;这个缝隙只在导线入口处可见。
在套圈上,同一故障表现为一根管子,远端闭合,靠近导线处空无一物。
原因通常是带材长度:对枪管来说太短,或者带子是与绝缘层而非导体测量的。
用以下方法捕捉: 在工作台上放置一条长度的量规,并在检验枪管端检查导体是否可见。
保温支撑未完成
在绝缘端子上,后压接必须咬住套筒。如果工具设置为裸端子,套筒会松动,导线在枪管出口处会弯曲。
安装时什么都不显示。经过几千次振动循环后,这些钢丝在枪管外面断裂——这种故障看起来像是钢丝问题,实际上是工具安装的问题。
**用以下方法抓住它:**对样品进行弯曲检查;钢丝应该在套筒外侧弯曲,而不是在枪管口处弯曲。
桶外的线条
通常是管径对导体来说太大,有时是被强行插入的扭曲电线。放在枪管外的钢丝没有电流,会先腐蚀。
铝材情况更糟:外露的钢丝会氧化,接头阻力上升,尽管压接本身很牢固。
**用以下方法捕捉:**在接头进行绝缘或包覆前,在电线入口处进行目视检查。
例行检查真正需要什么
每班次对一个样品进行三次检查,而非每个关节:
- 视觉——压接深度、缝线状况、轮廓、入股线。
- 尺寸 — 按该端子尺寸工具设置的压接高度或宽度。
- 机械——拉动试验,达到丝材尺寸的拉伸值。
刀具本身也需要检查:模具状况、棘轮释放,以及模具标记是否仍符合工作要求。棘轮如果提前松开,是导致一整批压接下部的静默原因。
这一切都不会花很长时间。它避免的是与客户而非接线员进行昂贵的同一场对话。